金刚石砂轮片:从磨削机理到工业选型的深度解析
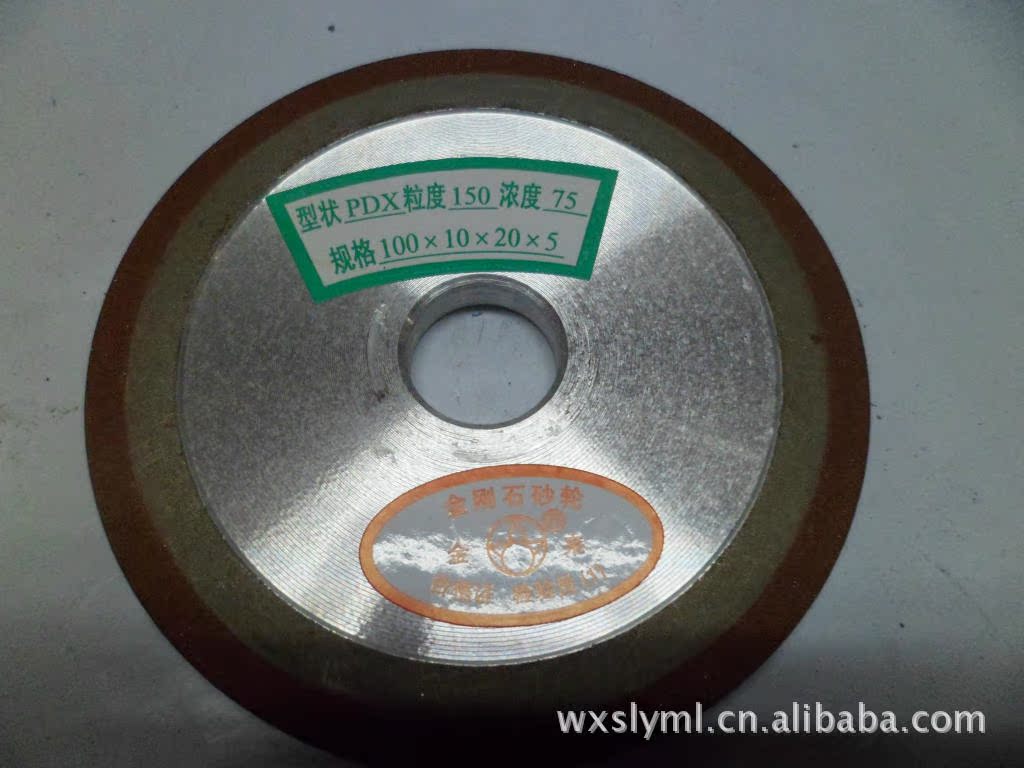
在精密制造与硬质材料加工领域,金刚石砂轮片长期扮演着"最后一道工序决定成败"的角色。据中国机床工具工业协会超硬材料分会统计,2023年国内超硬材料制品市场规模已突破420亿元,其中金刚石磨具类产品占比约31%,而砂轮片作为磨具中的核心品类,在硬质合金、陶瓷、光学玻璃、半导体衬底等加工场景中的消耗量年均增长保持在8%以上。这组数据背后,折射出制造业对加工精度与效率的双重诉求正在持续升级。
磨削机理:为什么金刚石砂轮片不可替代
金刚石砂轮片之所以在硬脆材料加工中占据主导地位,根源在于其磨削机理的独特性。金刚石作为已知自然界硬度最高的物质,莫氏硬度达到10,在磨削硬质合金(硬度HRA89-93)时,材料去除方式以微切削和脆性断裂为主,磨削比(G值)可达普通刚玉砂轮的数千倍。行业实测数据显示,在加工YG8硬质合金时,树脂结合剂金刚石砂轮片的磨削比约为8000-12000,而绿碳化硅砂轮仅为30-50,差距悬殊。
从磨削力与磨削温度的角度看,金刚石砂轮片在高速磨削条件下(线速度通常为25-35m/s),单颗磨粒切削深度可控制在微米级,磨削区温度相对较低,有利于避免工件表面烧伤与微裂纹的产生。这一特性在光学玻璃与陶瓷基板加工中尤为关键——表面粗糙度Ra值可稳定控制在0.1-0.4μm区间,满足精密光学元件的验收标准。
结合剂体系:选型中的关键变量
金刚石砂轮片的性能表现,很大程度上取决于结合剂体系的选择。目前工业界主流方案包括树脂结合剂、金属结合剂、陶瓷结合剂与电镀结合剂四类,各自对应不同的加工场景:
- 树脂结合剂砂轮片:自锐性好、磨削效率高,适用于硬质合金刀具的刃磨与半精磨,但耐热性有限,磨削温度超过200℃时结合剂易软化。
- 金属结合剂砂轮片:把持力强、耐磨性好,常用于玻璃、陶瓷、石材的粗磨与成型磨削,缺点是自锐性较差,需定期修整。
- 陶瓷结合剂砂轮片:耐热性优异、气孔可控,适合高精度成型磨削与缓进给磨削,在轴承套圈与量具加工中应用广泛。
- 电镀结合剂砂轮片:单层磨粒结构、形状保持性好,多用于异型面加工与超薄切割场景。
值得关注的是,近年来金属-树脂复合结合剂与钎焊砂轮技术逐步成熟,在保持磨粒把持力的同时改善了自锐性,为高硬度材料的高效磨削提供了新的技术路径。
粒度与浓度:参数匹配的工程逻辑
金刚石砂轮片的粒度选择直接决定加工表面质量与材料去除率。一般而言,粗磨阶段选用80/100至140/170目,精磨阶段选用230/270至325/400目,抛光阶段则需W20以下微粉级产品。浓度方面,行业通用标准以400%为基准(即每立方厘米工作层含金刚石1.76克拉),实际选型需结合加工余量、工件材质与机床刚性综合权衡。
一个常见的选型误区是"粒度越细、质量越好"。事实上,在硬质合金刀具刃磨中,若粒度选择过细而机床刚性不足,反而会因磨削力增大导致磨粒脱落不均,出现工件表面划伤。工程实践中,通常建议以"粗磨留余量、精磨控精度、光磨保表面"的三段式工艺进行参数配置。
工业案例与市场趋势
以某汽车零部件企业加工变速箱同步器齿套为例,其内孔硬车后需进行磨削精加工,工件材料为20CrMnTi渗碳淬火钢(硬度HRC58-62)。采用金属结合剂金刚石砂轮片(粒度120/140,浓度125%)配合高速磨削工艺后,单件加工时间由原来的4.2分钟缩短至2.6分钟,砂轮使用寿命提升约2.3倍,表面粗糙度稳定在Ra0.4μm以内。这一案例说明,合理的砂轮片选型对产线效率的提升具有直接的经济价值。
从市场端看,随着新能源汽车、半导体、光伏等产业的快速扩张,金刚石砂轮片的需求结构正在发生变化。半导体晶圆减薄用超细粒度砂轮、光伏硅片切割用超薄砂轮片、以及碳化硅衬底加工用金刚石磨具的进口替代进程明显加快。据行业机构预测,2025年国内半导体与光伏领域对金刚石磨具的需求增速有望保持在15%以上,成为拉动行业增长的主要引擎。
对于制造企业而言,金刚石砂轮片的选型并非简单的产品采购,而是一项涉及磨削机理、结合剂匹配、粒度浓度配置与工艺参数协同的系统工程。冠品钻石工具深耕金刚石工具定制领域多年,围绕金刚石砂轮片、金刚石磨轮、金刚石刀头等产品线,为硬质合金、陶瓷、玻璃及半导体加工场景提供从样品试制到批量供货的完整解决方案,助力制造企业实现精度与效率的双重提升。